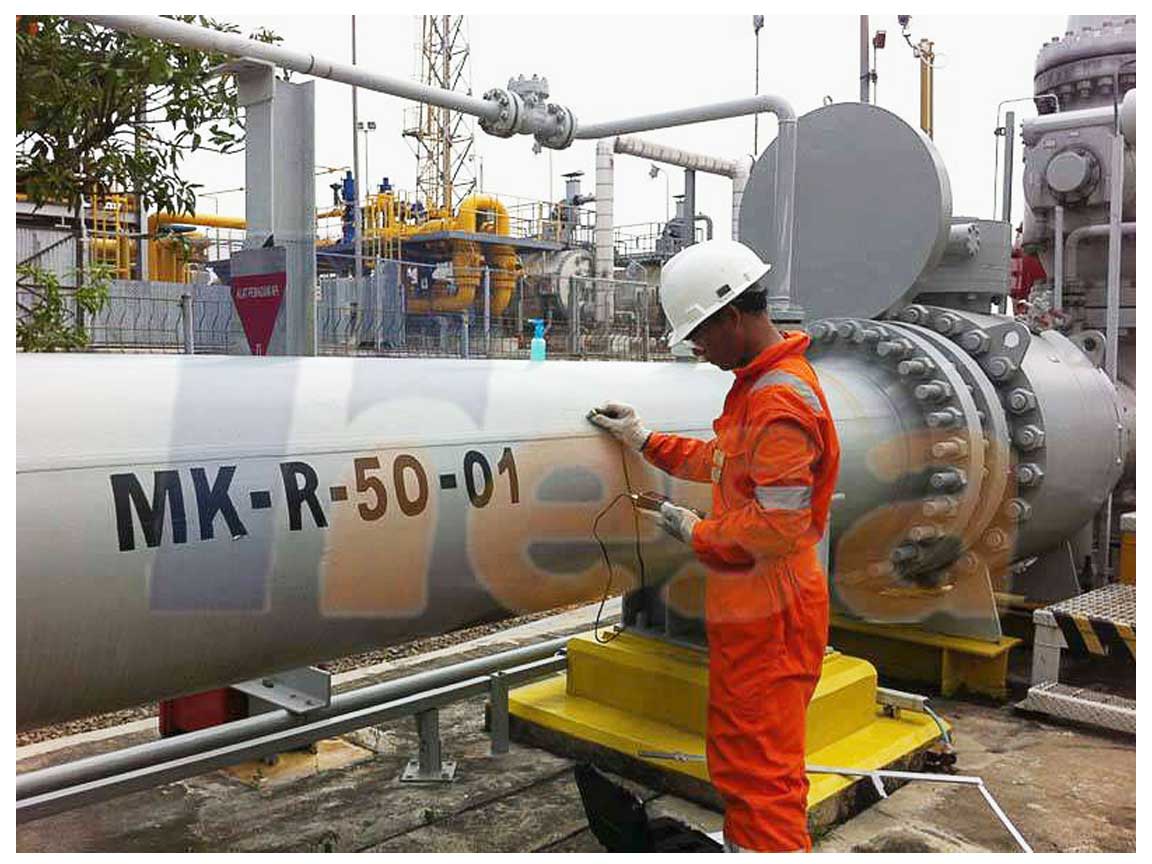
Pengujian Welding Pada Bahan Carbon Steel

Pengujian Welding Pada Bahan Carbon Steel

Konteks Keputusan: Kapan Pengujian Welding Diperlukan

Sambungan las pada struktur baja adalah titik kritis yang menentukan kapasitas elemen dan keselamatan keseluruhan. Korosi, cacat internal (porosity, crack, incomplete fusion), atau degradasi metallurgis dapat mengurangi kekuatan sambungan secara signifikan. Pertanyaan mendasar: apakah sambungan las memenuhi standar kualitas dan aman untuk beban operasional, atau sudah ada cacat yang mengancam integritas struktur?

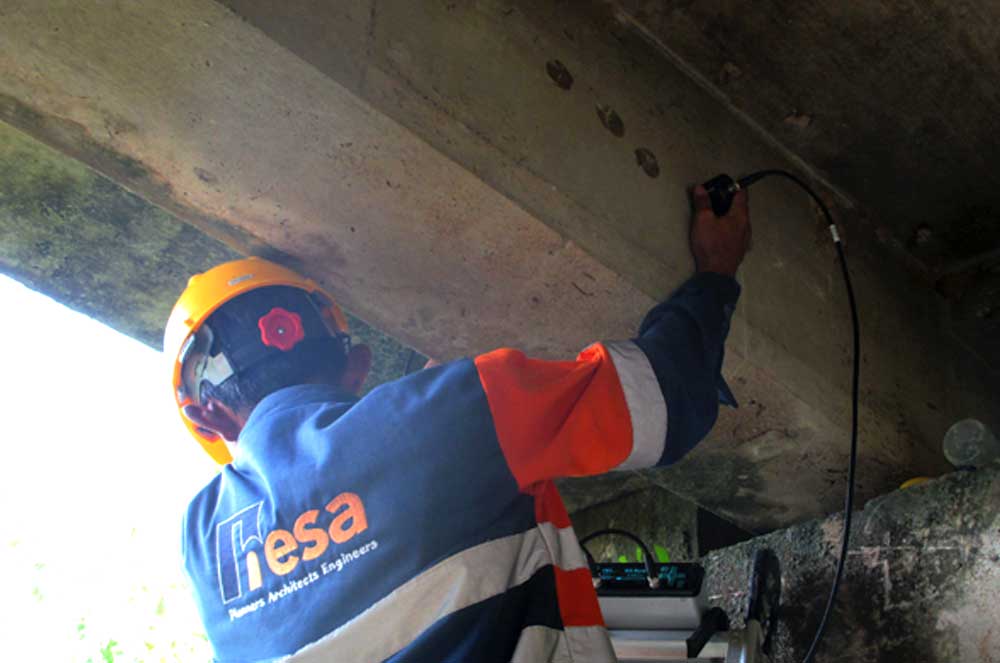
Pengujian welding menggunakan metode ultrasonic (Ultrasonic Testing)adalah cara non-destructive untuk mendeteksi dan mengukur cacat internal pada sambungan las tanpa merusak struktur.

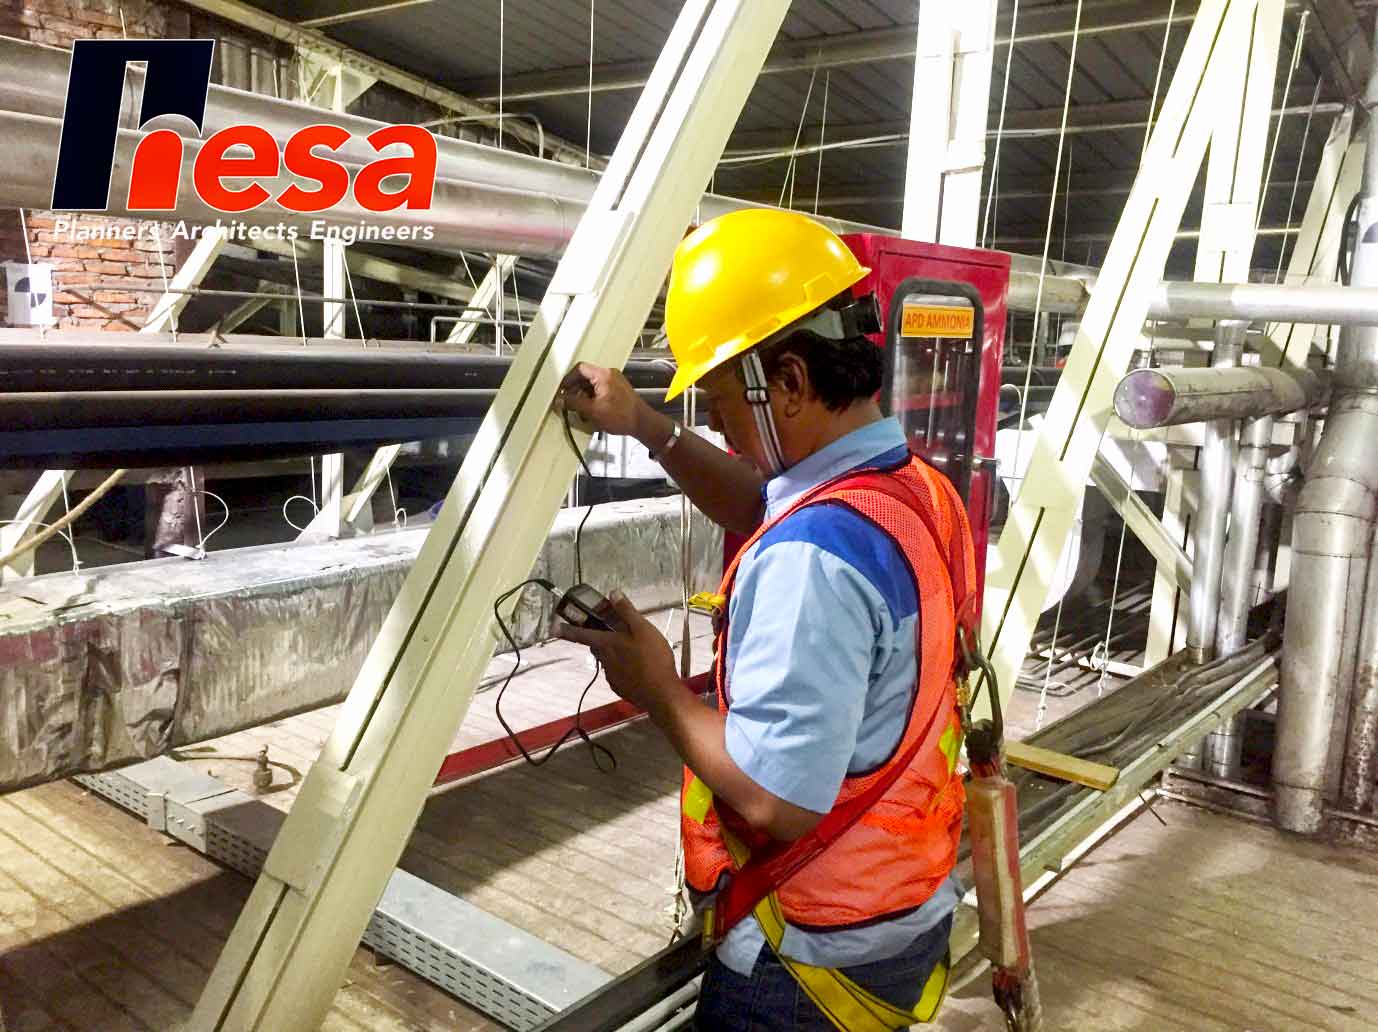
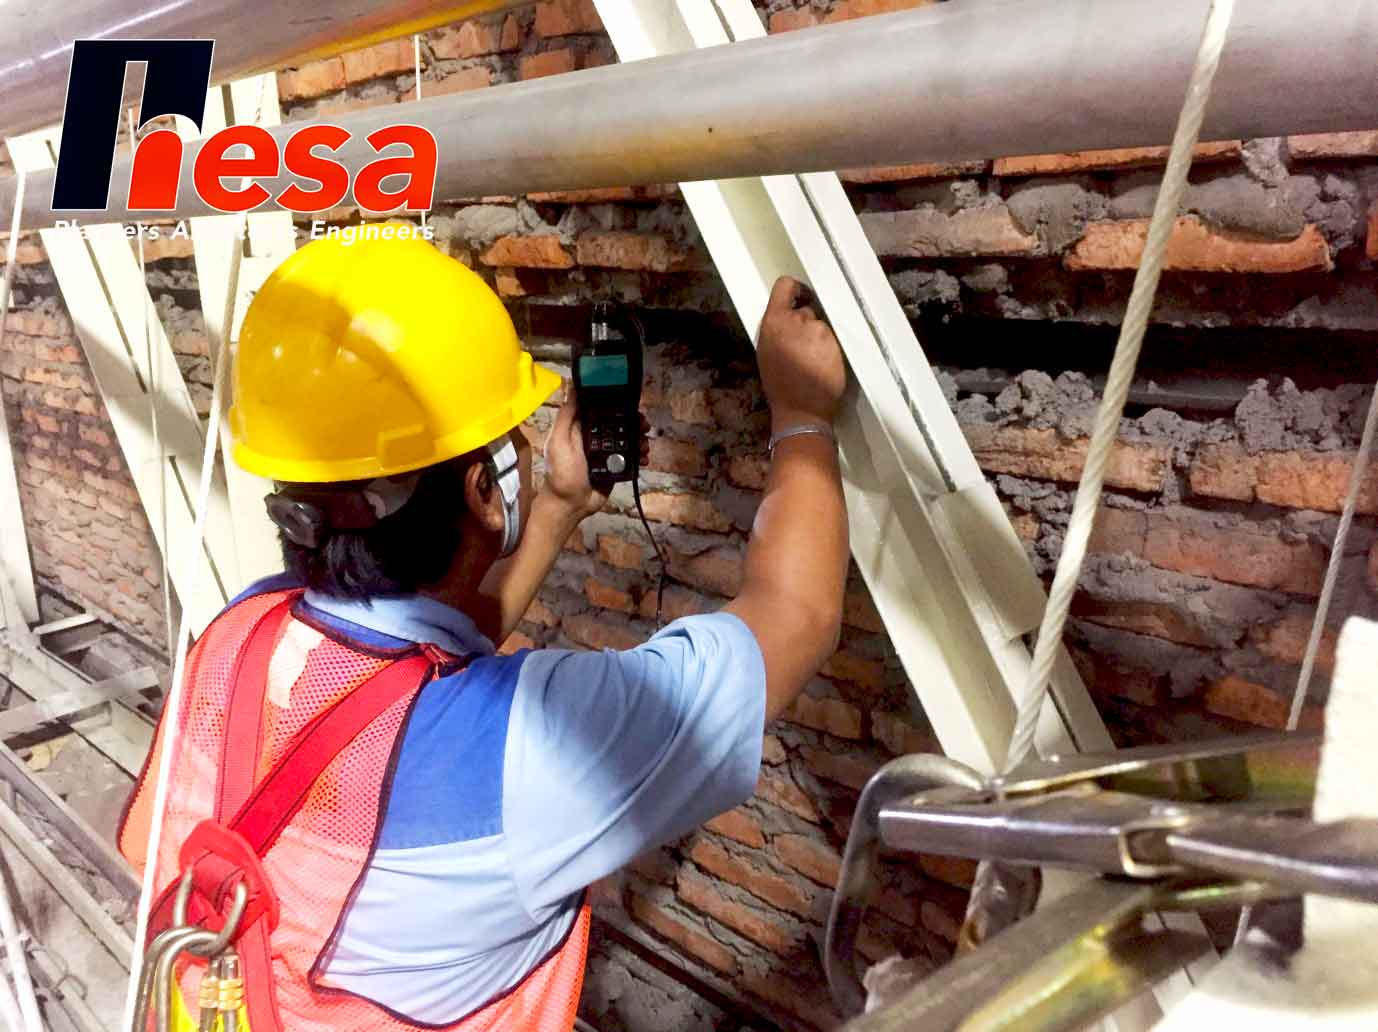
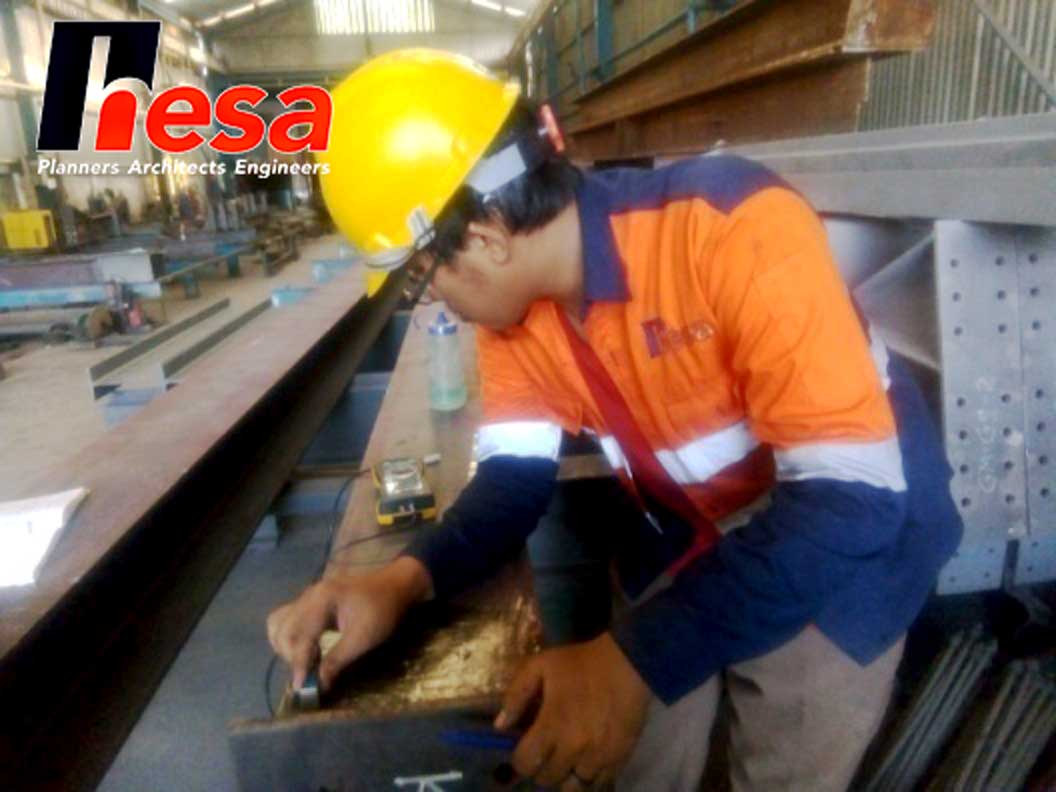
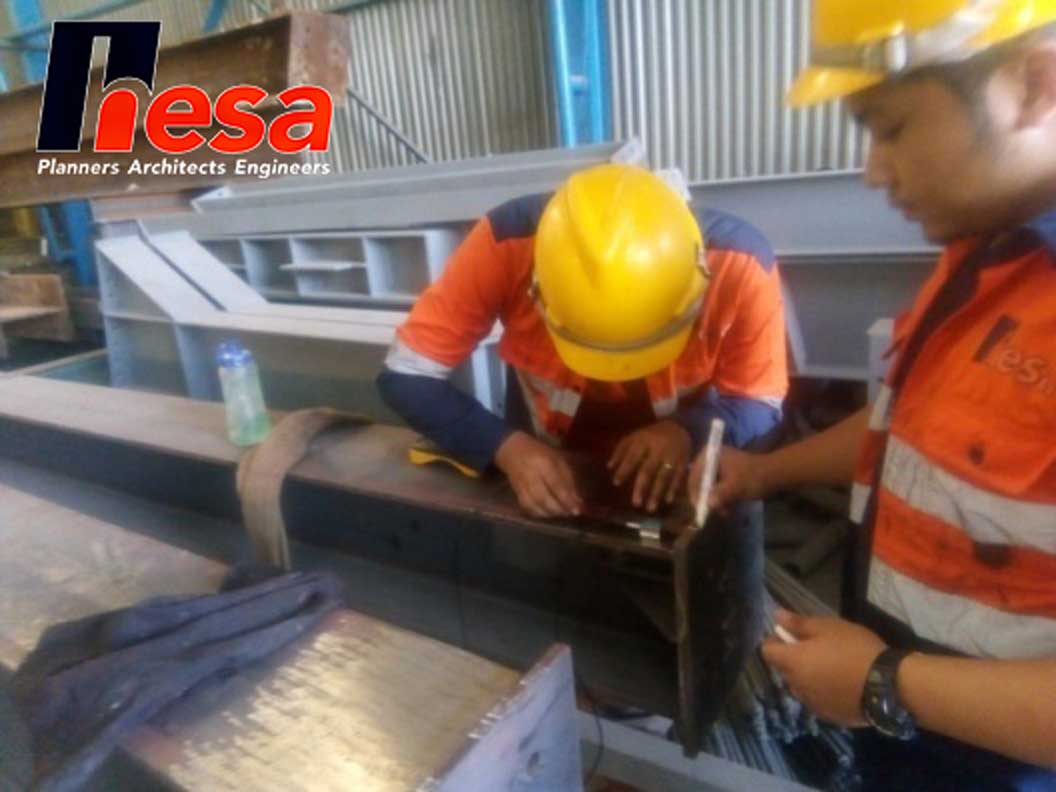
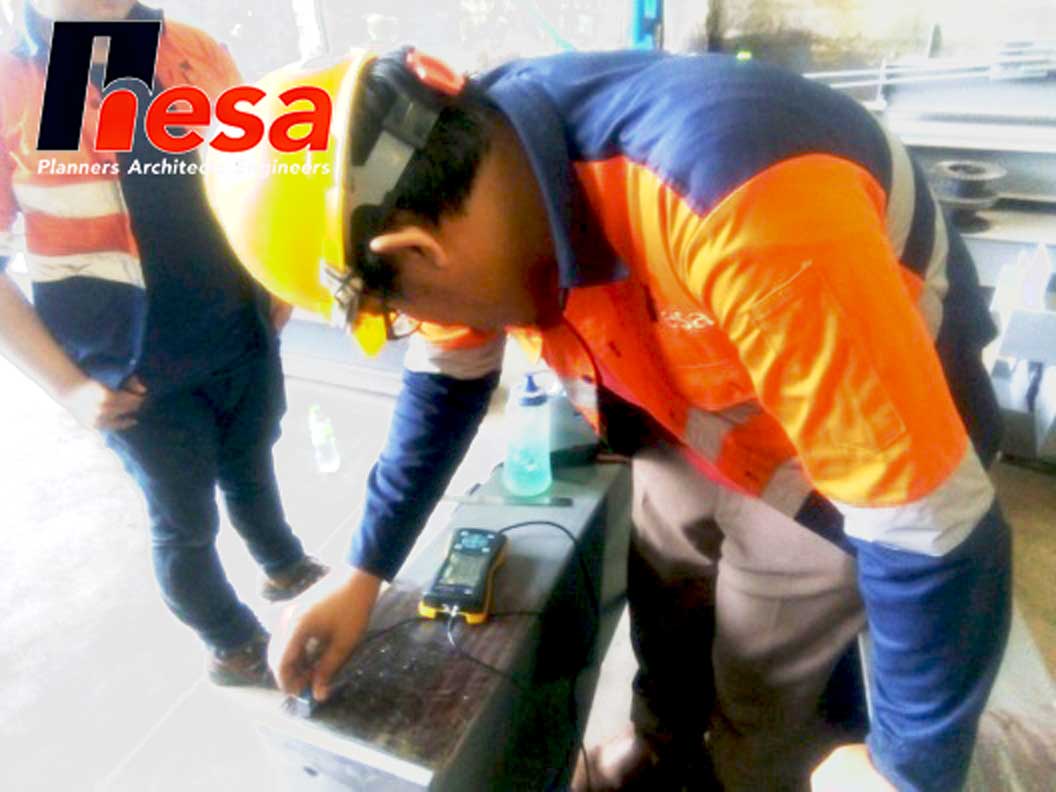
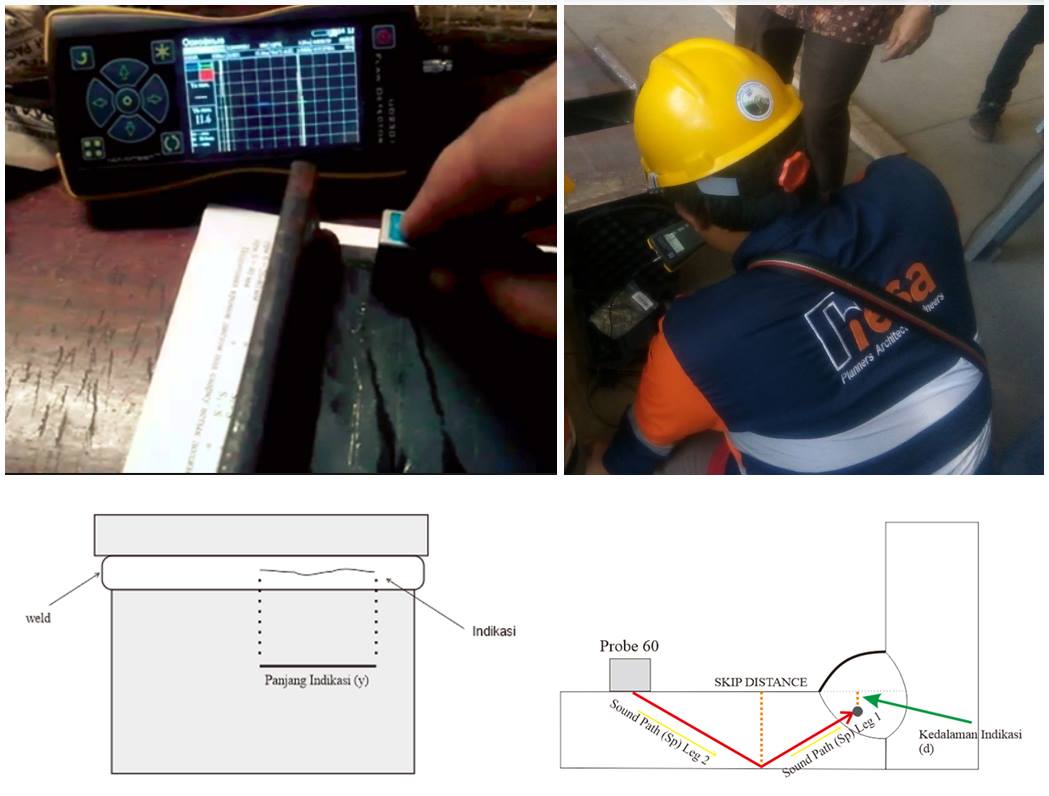
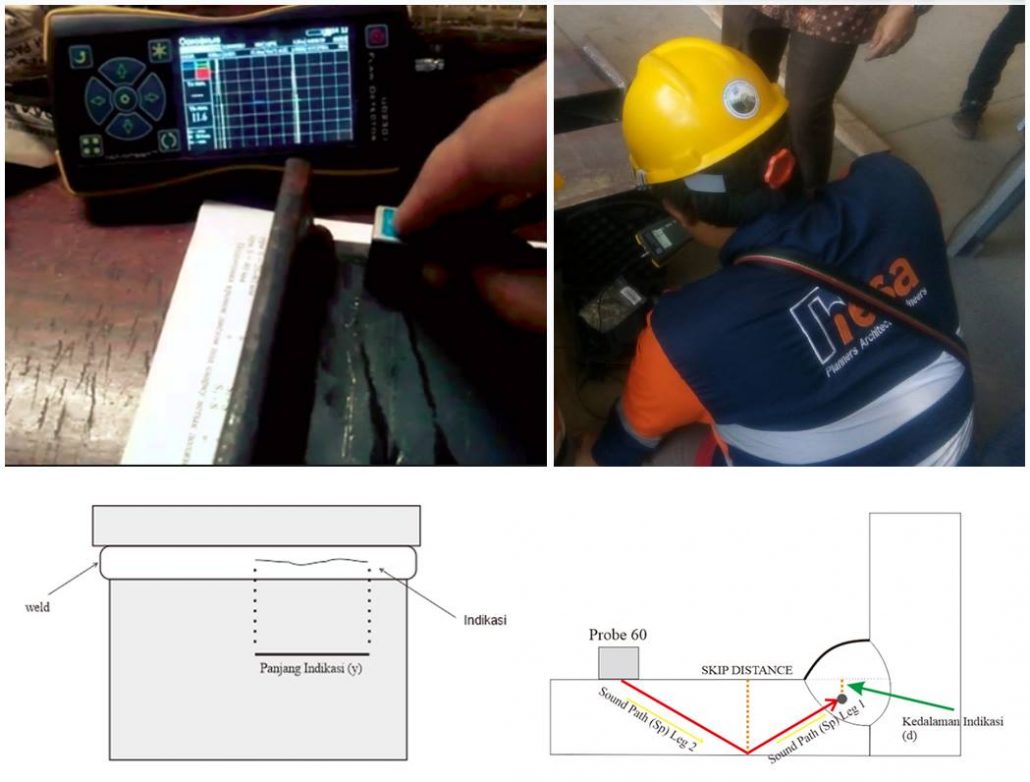
Alat yang digunakan dalam pengujian welding ini adalah Ultrasonic Flaw Detector NOVOTEST UD2301 (Mini) dengan metode flaw detector menggunakan Probe 60⁰ pada frekuensi 2 Mhz.
PENGUJIAN WELDING PADA BAHAN CARBON STEEL

Risiko jika pengujian tidak dilakukan atau diabaikan: cacat tersembunyi tidak terdeteksi → struktur mengalami kegagalan pada beban operasional atau ekstrem → ancaman keselamatan jiwa dan kerugian aset signifikan.

Pengujian ini memberikan data akurat tentang lokasi, ukuran, dan kedalaman cacat, sehingga Anda dapat membuat keputusan: apakah sambungan layak operasi, memerlukan grinding dan re-welding, atau harus ditolak sepenuhnya.

Metode Pengujian Welding

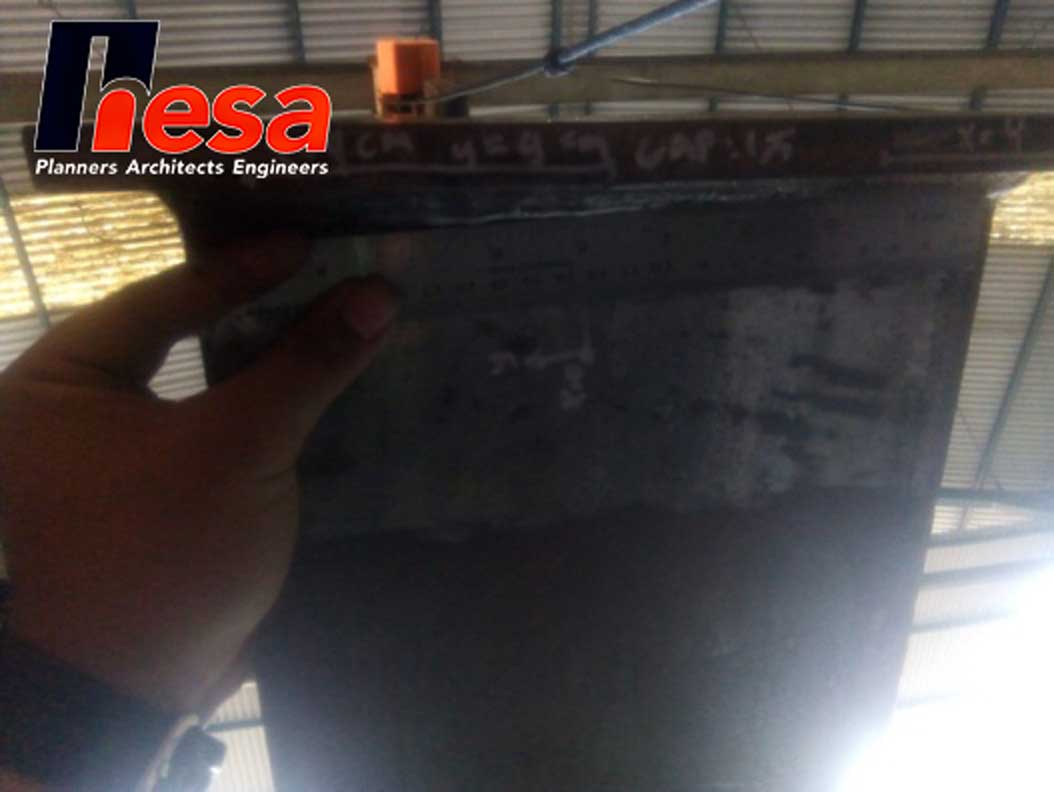
Perkiraan posisi indikasi pada welding dapat diperoleh dengan mencari pantulan dari gelombang ultrasonik dari probe yang terjadi diantara leg, kemudian probe digeserkan kearah sumbu y untuk menentukan panjang dari indikasi tersebut.

Pantulan gelombang ultrasonik diantara leg tersebut dapat terlihat pada layar instrumen Ultrasonik Testing dimana juga menampilkan nilai Sound Path (Sp) yang digunakan untuk mencari kedalaman dari indikasi.

Untuk menentukan kedalaman dari indikasi, dibutuhkan beberapa data diantaranya tebal benda uji, nilai Sound Path maksimal pada 1 leg, nilai Sound Path indikasi (Sp) dan juga probe sudut yang digunakan.

Untuk menghitung panjang nilai Sound Path Maksimal pada 1 Leg dengan probe sudut 60⁰ dan kedalaman tertentu digunakan perumusan:

Leg =sin30° x thickness

Pengujian kali ini dilakukan diantara Leg 1 dan Leg 2 dikarenakan jarak Leg 1 terlalu dekat welding. Sehingga pengukuran yang digunakan untuk pengecekan kedalaman dihitung menggunakan rumus:

d=(Leg-(Sp-Leg)) x Sin (30°)

Sumber: Yusuf Akbar & M. Fakhri Mulhadi, Laporan Ultrasonic Testing HESA, Jomin Barat, Karawang, April, 2018

Batasan dan Akurasi Pengujian Ultrasonic pada Welding

Pengujian ultrasonic pada sambungan las efektif untuk mendeteksi cacat volumetrik (porosity, inclusion, crack) tetapi memiliki keterbatasan pada cacat planar (lack of fusion di permukaan, cold lap) yang mungkin tidak selalu terdeteksi dengan jelas tergantung orientasi probe dan geometri cacat.

Akurasi pengukuran dipengaruhi oleh kondisi permukaan las (roughness, coating), kualitas coupling antara probe dan material, serta pengalaman operator dalam interpretasi sinyal. Margin error tipikal adalah ±10% dari kedalaman terukur, tergantung kondisi material dan setup pengujian. Untuk cacat kritis atau aplikasi struktural sangat sensitif, hasil ultrasonic sebaiknya diverifikasi dengan metode tambahan (visual inspection detail, magnetic particle inspection, atau sample cutting untuk metallurgical analysis).

Standar referensi untuk interpretasi hasil ultrasonic pada sambungan las: API 1104 (pipeline welding), AWS D1.1 (structural steel welding), atau ISO 11760 (ultrasonic testing of welds). Setiap standar menetapkan acceptance criteria berbeda berdasarkan aplikasi dan tingkat risiko, sehingga interpretasi cacat harus sesuai standar yang berlaku untuk proyek spesifik Anda.

Kapan Hasil Pengujian Memerlukan Tindakan Lanjutan

Jika indikasi cacat ditemukan, keputusan tindakan lanjutan bergantung pada ukuran, lokasi, dan standar acceptance. Cacat kecil (porosity terisolasi) di zona non-kritis (jauh dari garis beban utama) mungkin dapat diterima asalkan tidak melebihi batas standar. Cacat besar atau linear (crack indication) mendekati atau melampaui batas standar memerlukan tindakan: grinding dan re-welding, atau penolakan sambungan.

Dokumentasi hasil pengujian sangat penting: setiap indikasi harus dicatat dengan detail (lokasi dalam koordinat, ukuran perkiraan, depth, dan assessment sesuai standar). Catatan ini menjadi bukti kontrol kualitas dan dasar keputusan penerimaan atau penolakan sambungan. Jika pengujian mengungkapkan potensi masalah sistemik (banyak cacat di multiple sambungan), ini menunjukkan mungkin ada issue dengan teknik welding atau kontrol proses produksi yang perlu diinvestigasi dan diperbaiki sebelum melanjutkan pekerjaan.

Aplikasi Pengujian Welding pada Struktur Baja Existing

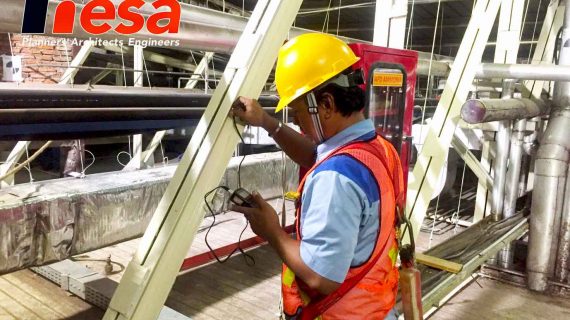
Untuk struktur baja yang sudah berdiri (gedung bertingkat, jembatan, dermaga, atau pabrik), pengujian welding sering dilakukan saat: penilaian kondisi struktur sebelum perkuatan, inspeksi periodik struktur kritis, investigasi setelah kerusakan terlihat (korosi parah, retak visual), atau verifikasi kualitas sambungan setelah repair welding.

Pada aplikasi ini, pengujian memberikan baseline data tentang integritas sambungan asli dan membantu Anda tentukan apakah sambungan masih aman untuk operasi berkelanjutan, memerlukan reinforcement lokal, atau sudah mencapai kondisi yang memerlukan penggantian elemen. Keputusan ini sangat mempengaruhi strategi perbaikan, estimasi biaya, dan perencanaan maintenance jangka panjang.

Penulis : Dr. Ir. Heri Khoeri, MT.
Frequently Asked Questions (FAQ) – Pengujian Welding

Apakah pelaksanaan pengujian Ultrasonic Testing pada sambungan las mewajibkan penghentian total operasional fasilitas?

Tidak selalu, karena metode pengujian ini bersifat non-destruktif dan dapat dijadwalkan secara selektif pada titik kritis, meski area kerja di sekitar titik uji memerlukan ruang gerak yang steril dari aktivitas operasional.

Bagaimana langkah tim pemeriksa apabila dokumen gambar teknik atau riwayat fabrikasi baja existing sudah tidak tersedia?

Tim penguji akan melakukan pengukuran dimensi langsung di lapangan, termasuk verifikasi tebal material dan geometri sambungan, guna memperoleh parameter acuan yang akurat untuk kalkulasi pembacaan alat.

Mengapa indikasi cacat permukaan tertentu terkadang memerlukan metode inspeksi tambahan di luar pengujian ultrasonik?

Pengujian ultrasonik berbasis gelombang suara memiliki sensitivitas tinggi pada cacat internal, tetapi orientasi diskontinuitas planar tertentu di dekat permukaan kerap memerlukan verifikasi silang menggunakan metode visual detail atau partikel magnetik.

Apa bentuk rekomendasi teknis konkret yang diberikan dalam laporan akhir bagi pengelola bangunan?

Laporan menyajikan data spasial letak, ukuran, serta kedalaman diskontinuitas yang diklasifikasikan berdasarkan standar acuan, sehingga pengelola dapat langsung memutuskan langkah perbaikan seperti pengerindaan ulang atau penerimaan sambungan.

Standar referensi apa yang menjadi acuan utama dalam menilai kelayakan batas penerimaan cacat las?

Pemilihan standar acuan seperti AWS D1.1 atau API 1104 disesuaikan dengan jenis aplikasi struktur, tingkat risiko, serta spesifikasi fungsional elemen baja yang diuji di lapangan.

Jasa Evaluasi Integritas Sambungan Las pada Struktur Baja Existing

Pada struktur baja yang sudah berusia puluhan tahun—gedung bertingkat, jembatan, dermaga, atau pabrik—integritas sambungan las menentukan kapasitas dan keselamatan elemen struktural.

Cacat internal yang tidak terdeteksi dapat terakumulasi dengan korosi, kelelahan material, atau beban dinamis, sehingga akhirnya menyebabkan kegagalan sambungan.

Pertanyaan mendasar: apakah sambungan las pada struktur Anda masih memenuhi standar kualitas dan aman untuk operasi berkelanjutan, atau sudah ada indikasi cacat yang memerlukan tindakan perbaikan?

PT Hesa Laras Cemerlang menyediakan pengujian ultrasonic welding menggunakan peralatan presisi tinggi (Ultrasonic Flaw Detector NOVOTEST series) dan metodologi terstruktur sesuai standar industri (API 1104, AWS D1.1, ISO 11760).

Pengujian dilakukan dengan interpretasi akurat tentang lokasi, ukuran, dan kedalaman cacat pada sambungan las, diikuti rekomendasi jelas berdasarkan standar acceptance yang relevan.

Hasil pengujian diarahkan untuk memberikan satu jawaban yang Anda butuhkan: apakah sambungan sambungan las masih dalam kondisi aman untuk operasi berkelanjutan, memerlukan grinding dan re-welding pada lokasi tertentu, atau harus diganti sepenuhnya.

Data ini menjadi dasar keputusan perbaikan struktur yang terukur dan efisien biaya.

PT Hesa Laras Cemerlang

Komplek Rukan Mutiara Faza RB 1
Jl. Condet Raya No. 27, Pasar Rebo, Jakarta Timur, Indonesia

  • ✉️ Email: kontak@hesa.co.id
  • ☎️ Telepon: (021) 8404531
  • 📱 Hotline: 081291442210 / 08118889409

📱 Konsultasi Pengujian Welding & Integritas Sambungan

 
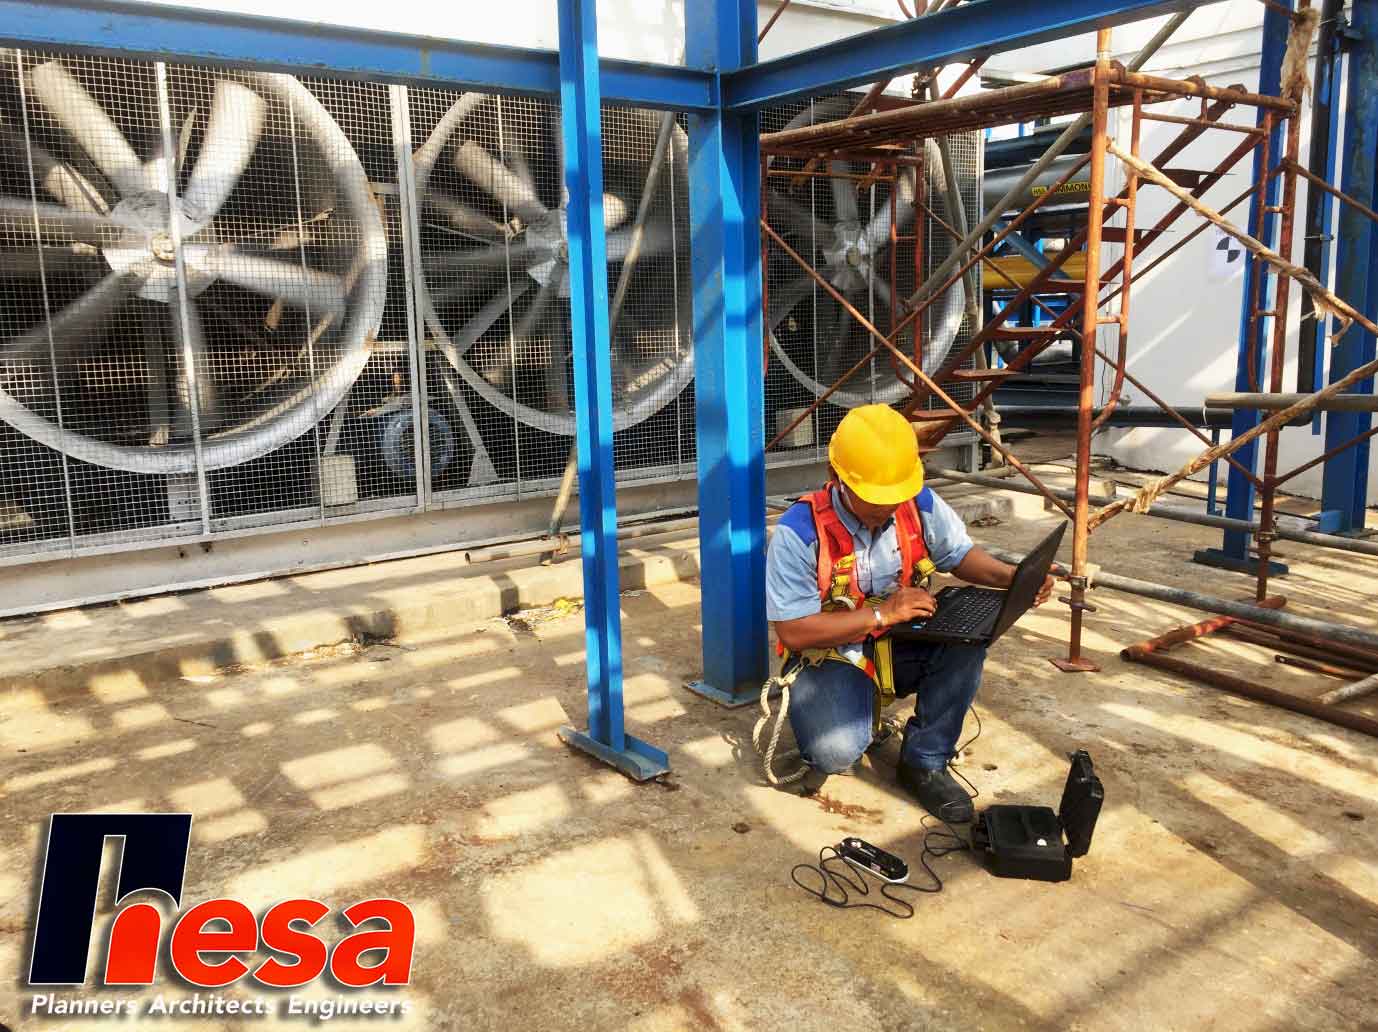
Uji Vibrasi dengan Ultrasonic Thickness Gauge PT. Unilever Inonesia

Uji Vibrasi dengan Ultrasonic Thickness Gauge PT. Unilever Inonesia


PT. Hesa Laras Cemerlang
Dokumentasi Kegiatan Tahun 2018
Nama Pekerjaan : Uji Vibrasi PT. Unilever Inonesia
Waktu : April 2018
Klien : PT. Prapanca Engineering
Lokasi :  Jakarta
Tujuan Pekerjaan : Mengukur Ketebalan Baja
Ruang Lingkup Pekerjaan : Ultrasonic Thickness Gauge

Informasi tentang Pengujian Ketebalan Baja dengan Alat Ultrasonic dan Pengujian Bangunan lainnya, silahkan hubungi kami melalui:

PT Hesa Laras Cemerlang

Komplek Rukan Mutiara Faza RB 1
Jl. Condet Raya No. 27,  Pasar Rebo, Jakarta Timur, Indonesia
Email: kontak@hesa.co.id
Telp: (021) 8404531
Whatsapp Bussines : 081291442210 or click this Link : Whatsapp

Atau tinggalkan pesan dibawah ini:

Tinggalkan Pesan

[contact-form-7 id=”757″ title=”Contact form 1″]

Ultrasonic Flaw Detector Test Baja Imesco

Ultrasonic Flaw Detector Test Baja Imesco

Logo HESAPT. HESA LARAS CEMERLANG
Ultrasonic Flaw Detector Test on Steel Welds · April 2018
Logo PT. IMESCO DITO Building Contractor
Non-destructive ultrasonic weld inspection for structural steel connections.
Nama PekerjaanUltrasonic Flaw Detector Test pada Welding Baja Gereja St. Mathius
WaktuApril 2018
KlienPT. IMESCO DITO Building Contractor
LokasiBintaro, Tangerang Selatan, Banten
Tujuan PekerjaanMemeriksa sambungan las (welding) pada struktur baja Gereja St. Mathius menggunakan ultrasonic flaw detector guna memastikan integritas sambungan serta menekan risiko kegagalan sambungan struktural yang tidak terdeteksi secara visual.
Ruang Lingkup
  • Ultrasonic Testing: Pengujian non-destruktif pada sambungan las struktur baja menggunakan ultrasonic flaw detector.
  • Weld Integrity Verification: Pemeriksaan kesinambungan sambungan las untuk mendeteksi indikasi diskontinuitas internal pada zona pengelasan.
  • Technical Documentation: Penyusunan dokumentasi dan rekap hasil pengujian sambungan las struktur baja di lokasi proyek.
Catatan Engineering HESA
Pada konstruksi struktur baja di Bintaro, Tangerang Selatan, kualitas sambungan las sangat menentukan transfer gaya internal antar elemen baja, sementara cacat di bagian dalam kampuh las sering kali tidak tampak dari pemeriksaan visual permukaan. Metode ultrasonic flaw detector test bekerja dengan memancarkan gelombang suara berfrekuensi tinggi ke dalam material baja dan menangkap pantulan gelombang dari batas geometrik maupun bidang diskontinuitas di dalam sambungan. Hasil pemeriksaan ini penting bagi kontraktor pelaksana untuk memastikan integritas sambungan las struktur baja pada bangunan Gereja St. Mathius sebelum tahapan konstruksi berikutnya berjalan atau beban layan bekerja penuh.

Verifikasi Integritas Sambungan Las Baja Melalui Uji Ultrasonik

Sambungan las pada struktur baja bangunan gedung menanggung transfer beban yang kritis, namun diskontinuitas internal seperti rongga, fusi yang tidak sempurna, atau retak di dalam kampuh las tidak dapat dipastikan hanya lewat inspeksi visual. Pengujian ini mengacu pada kaidah pengujian non-destruktif (non-destructive testing) menggunakan gelombang ultrasonik sesuai standar pengelasan dan pengujian ultrasonik baja yang berlaku. Tim HESA mengevaluasi pola perambatan dan pantulan gelombang ultrasonik yang terekam pada layar detektor untuk mengenali indikasi ketidaksambungan atau anomali internal di area las. Data hasil pengujian diserahkan kepada kontraktor sebagai dasar verifikasi mutu sambungan las struktur baja di lapangan.

Peran Inspeksi Ultrasonik pada Sambungan Baja

Kualitas fusi dan kontinuitas di bagian dalam kampuh las menentukan keandalan distribusi tegangan pada rangka baja bangunan. Melalui pemeriksaan gelombang ultrasonik, indikasi diskontinuitas internal dapat dikenali secara non-destruktif tanpa merusak elemen baja terpasang, sehingga verifikasi integritas sambungan las dapat dilakukan secara objektif sesuai kebutuhan kendali mutu proyek.

Metodologi & Alur Kerja Pelaksanaan

 
01. Persiapan Permukaan & Kalibrasi

Penyiapan area sambungan las baja serta kalibrasi perangkat ultrasonic flaw detector agar transmisi gelombang suara ke dalam logam berlangsung konsisten.

 
02. Pemindaian Gelombang Ultrasonik

Penggeseran transduser dengan media kopling di sekitar kampuh las untuk mengirimkan pulsa ultrasonik dan menangkap pantulan dari dalam sambungan baja.

 
03. Pembacaan Sinyal & Evaluasi

Pengamatan sinyal pantulan pada layar instrumen untuk membedakan pantulan geometri sambungan dengan indikasi diskontinuitas internal pada area las.

 
04. Rekapitulasi & Laporan Teknis

Penyusunan ringkasan hasil pemeriksaan sambungan las dan pendokumentasian temuan ke dalam laporan teknis bagi klien.

Hasil Pengujian

Cakupan ObjekSambungan las struktur baja pada proyek Gereja St. Mathius di Bintaro, Tangerang Selatan.
Parameter yang DievaluasiRespons pantulan gelombang ultrasonik dan indikasi diskontinuitas internal untuk menilai integritas sambungan las baja.
Keluaran PekerjaanDokumentasi dan rekap hasil ultrasonic flaw detector test sebagai dasar verifikasi mutu sambungan las struktur baja di lapangan.

Dokumentasi Teknis Pengujian Las Baja

Dokumentasi berikut memuat galeri kegiatan pengujian sambungan las struktur baja menggunakan ultrasonic flaw detector pada proyek Gereja St. Mathius di Bintaro, Tangerang Selatan. Pemeriksaan dilakukan secara non-destruktif untuk memverifikasi integritas sambungan las selama pelaksanaan konstruksi.

Jasa Ultrasonic Flaw Detector Test untuk Sambungan Las Struktur Baja

PT Hesa Laras Cemerlang menyediakan layanan Ultrasonic Flaw Detector Test untuk memeriksa integritas sambungan las pada struktur baja, serta pengujian baja, beton, dan bangunan lainnya. Layanan ini mendukung proyek gedung, rumah ibadah, dan konstruksi baja lain yang membutuhkan data mutu las yang terukur. Silakan hubungi tim kami untuk membahas kebutuhan pengujian pada proyek Anda.

PT Hesa Laras Cemerlang

Komplek Rukan Mutiara Faza RB 1, Jl. Condet Raya No. 27, Pasar Rebo, Jakarta Timur

  • Email: kontak@hesa.co.id
  • Hotline: 08118889409 / 081291442210

Konsultasi Ultrasonic Flaw Detector Test Las Baja (HESA)

Ultrasonic Testing – Pengujian Ultrasonik

Ultrasonic Testing – Pengujian Ultrasonik

Ultrasonic Testing untuk Integritas Pipeline, Struktur Baja, dan Equipment Industri

Pengelolaan fasilitas industri modern menuntut keandalan sistem yang tinggi untuk mencegah kerugian operasional akibat gangguan yang tidak terencana. Menjaga keutuhan struktural dan ketebalan material pada aset-aset vital seperti jaringan pipa, rangka baja berat, serta bejana tekan merupakan prioritas utama dalam memelihara umur layanan fasilitas. Melalui penerapan teknik pengujian non-destruktif yang tepat, manajemen risiko dapat dilakukan secara proaktif tanpa mengorbankan kontinuitas operasional harian.

Ultrasonic-Thickness-Tanki-UPVT-FOR-Testing-n-Analysis-Page
Testing & Analysis
Jangan menunggu sampai terjadi kebocoran atau kerusakan serius sebelum mulai mengecek kondisi aset. Dari pekerjaan yang kami tangani, masalah besar sering berawal dari indikasi kecil yang luput diperhatikan—terutama pada pipeline, struktur baja, dan equipment yang sudah lama beroperasi. Untuk fasilitas dengan aset kritis, Ultrasonic Testing (UT) sering menjadi cara praktis untuk mendapatkan gambaran kondisi internal tanpa harus langsung menghentikan operasi. Metode ini bersifat non-invasive dan dalam banyak kasus bisa dilakukan saat fasilitas tetap berjalan, sehingga membantu pengambilan keputusan maintenance dengan data tambahan yang lebih objektif.
Ultrasonic Thickness Gauge Unilever Indonesia
Kami menangani pekerjaan UT untuk berbagai sektor industri di Indonesia selama bertahun-tahun. Dari situ kami cukup familiar dengan pola masalah yang sering muncul di lapangan, sekaligus memahami keterbatasan metode ini dalam kondisi tertentu.

Kapan UT Perlu Dipertimbangkan?

UT biasanya mulai relevan ketika aset Anda berada pada kondisi berikut:
  • Pipeline atau sistem perpipaan berusia di atas 15 tahun Korosi internal sering berkembang tanpa tanda visual yang jelas.
  • Lingkungan dengan potensi korosi tinggi Area coastal, buried, atau kondisi lembap mempercepat degradasi material.
  • Struktur baja dengan kualitas weld yang tidak terdokumentasi jelas Area HAZ sering membutuhkan verifikasi tambahan.
  • Equipment atau vessel dengan riwayat operasi terbatas Baseline data membantu mengurangi asumsi.
  • Indikasi visual awal Kebocoran kecil, karat, atau deformasi ringan.
  • Rencana modifikasi atau peningkatan kapasitas UT membantu memberikan gambaran awal sebelum perubahan dilakukan.
  • Kebutuhan dokumentasi compliance Beberapa standar mensyaratkan data teknis.
Jika salah satu kondisi di atas relevan, biasanya lebih aman untuk berdiskusi lebih awal. Dalam beberapa kasus, assessment bisa ditunda—dan itu juga akan kami sampaikan apa adanya.

Apa Risiko Jika Kondisi Aset Tidak Diketahui?

Gangguan Operasi

Kegagalan pipeline atau equipment dapat menyebabkan gangguan operasi yang tidak direncanakan.

Keselamatan dan Tanggung Jawab

Dokumentasi inspeksi tidak menjamin bebas insiden, tetapi menunjukkan bahwa upaya pengelolaan risiko sudah dilakukan.

Kepatuhan Regulasi

Ketiadaan data teknis sering memperpanjang proses audit atau klaim.

Nilai Aset

Dokumentasi kondisi struktur sering menjadi bahan pertimbangan dalam transaksi atau refinancing.

UT dan Metode Lain

UT bukan satu-satunya metode, dan tidak selalu menjadi pilihan terbaik.
  • UT: screening internal dengan gangguan operasi minimal.
  • Radiography: detail lebih tinggi, tetapi lebih kompleks.
  • Visual inspection: cepat, tetapi terbatas.
  • Pigging: komprehensif, namun tidak selalu feasible.
Dalam praktik, UT sering digunakan sebagai langkah awal sebelum metode lain dipertimbangkan.

Keterbatasan UT yang Perlu Dipahami

  • Tidak efektif untuk cacat sejajar permukaan.
  • Resolusi dipengaruhi jenis material.
  • Interpretasi bergantung pengalaman inspektur.
  • Kondisi permukaan dan akses mempengaruhi hasil.
UT sebaiknya diposisikan sebagai alat bantu pengambilan keputusan, bukan penentu tunggal.

Gambaran Singkat Cara Kerja UT

Ultrasonic Principles UT menggunakan gelombang suara frekuensi tinggi yang dipantulkan dari dalam material. Pola pantulan memberikan indikasi perubahan kondisi, yang kemudian diinterpretasikan secara teknis dengan batasan tertentu.

Pendekatan Kerja Hesa

Kami beroperasi sebagai engineering consultant skala menengah. Pendekatan kami cenderung berhati-hati dan fokus pada relevansi pekerjaan terhadap kebutuhan klien.
  • Inspektur bersertifikasi sesuai lingkup pekerjaan
  • Review internal sebelum laporan diserahkan
  • Diskusi terbuka soal keterbatasan data
Kami tidak menjanjikan bebas risiko, tetapi membantu klien memahami kondisi aset secara lebih realistis.

Apa yang Biasanya Diterima Klien

  • Ringkasan temuan utama
  • Data teknis dan lokasi indikasi
  • Referensi standar yang digunakan
  • Catatan interpretasi dan batasan

Estimasi Waktu dan Dampak Operasi

Durasi pekerjaan tergantung lingkup dan akses. UT umumnya tidak memerlukan modifikasi struktur, tetapi tetap membutuhkan koordinasi dengan tim operasi.

Pertanyaan yang Sering Muncul

Apakah UT menjamin struktur aman?

Tidak. UT membantu memberikan gambaran kondisi berdasarkan data yang tersedia pada saat inspeksi. Hasilnya menjadi dasar pertimbangan, bukan jaminan absolut.

Apakah semua aset perlu UT?

Tidak selalu. Ada kondisi di mana UT tidak relevan atau bisa ditunda. Itu biasanya kami diskusikan di awal.

Apakah UT selalu bisa dilakukan tanpa shutdown?

Sering kali bisa, tapi tidak selalu. Akses, kondisi operasi, dan aspek keselamatan tetap menjadi pertimbangan.

Seberapa detail hasil UT?

Detail tergantung material, kondisi lapangan, dan teknik yang digunakan. Ada keterbatasan yang perlu dipahami sejak awal.

Apakah hasil UT bisa dipakai untuk audit atau regulasi?

Bisa digunakan sebagai bagian dari dokumentasi teknis, selama sesuai dengan kebutuhan standar atau regulator terkait.

Langkah Selanjutnya?

Jika Anda ingin mendiskusikan apakah UT relevan untuk aset tertentu, kami terbuka untuk diskusi awal. Biasanya pembicaraan dimulai dari konteks aset, kondisi operasi, dan tujuan inspeksi—bukan langsung soal metode. Silahkan hubungi engineer kami melalui Whatsapp atau email yang tersedia di bawah ini


PT Hesa Laras Cemerlang

Komplek Rukan Mutiara Faza RB 1
Jl. Condet Raya No. 27,  Pasar Rebo, Jakarta Timur, Indonesia
Email: kontak@hesa.co.id
Telp: (021) 8404531
Whatsapp Bussiness : 0812 9144 2210 atau  0811 888 9409

Klik tombol whatsapp dibawah ini, untuk berkomunikasi dengan Customer Service kami: